Zużycie gumy pasmanteryjnej nie jest prostą sumą obwodów pasa gotowych wyrobów. O zapotrzebowaniu decydują długości odcinków krojonych bez naprężenia, sposób łączenia końców, liczebność rozmiarów oraz materiał tracony przy przygotowaniu i rozkroju. Pomyłka o 2 cm na sztuce przy serii 1000 spodni oznacza różnicę 20 m, jeszcze przed uwzględnieniem odpadu.
1. Ustal długość roboczą na zatwierdzonym modelu
Punktem wyjścia powinna być sprawdzona długość gumy w konkretnym modelu, a nie sam obwód sylwetki z tabeli rozmiarowej. Dwie gumy o tej samej szerokości mogą stawiać różny opór podczas rozciągania i inaczej wracać do pierwotnej długości. Dlatego uniwersalne skracanie obwodu pasa o 10% lub 15% nie zastępuje próby odszycia.
Przygotuj odcinek próbny, oznacz jego długość swobodną i wszyj go docelową techniką. Oceń dopasowanie, możliwość przełożenia pasa przez biodra, ucisk oraz zachowanie po praniu przewidzianym dla wyrobu. Jeśli zmieniasz konstrukcję gumy, jej szerokość albo sposób wszywania, ponownie zatwierdź długość; wcześniejsze zużycie nie musi pozostać aktualne.
W dokumentacji rozdziel obwód zamkniętej pętli gumy w stanie swobodnym od długości odcinka przeznaczonego do krojenia. Te wartości będą różne, jeżeli końce łączysz na zakładkę. Osobno zapisz obwód pasa odzieży, ponieważ tunel lub marszczenie mogą utrudniać późniejsze odtworzenie wymiaru samej gumy.
2. Mierz bez naprężenia i w powtarzalnych warunkach
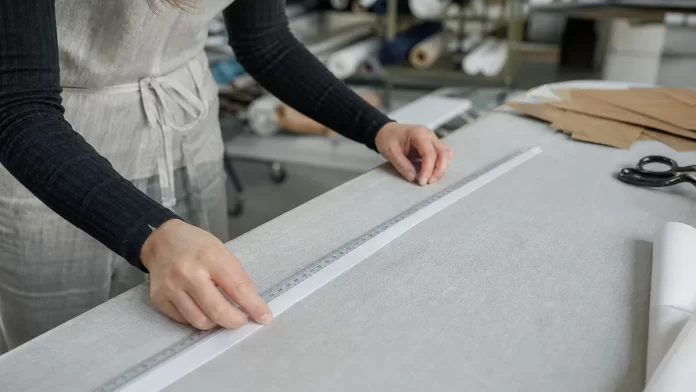
Nie odmierzaj gumy prosto z mocno hamowanej rolki. Najpierw odwiń materiał, ułóż go luźno na płaskim stole i pozwól mu wrócić do stabilnej długości zgodnie z zaleceniami dostawcy. Nie przyjmuj jednego czasu odprężania dla wszystkich konstrukcji: odcinek powinien przestać zmieniać długość w kolejnych pomiarach.
Pomiar wykonuj wzdłuż gumy, bez jej naciągania podczas prostowania. Przykładowo odcinek odcięty na 70 cm przy przypadkowym wydłużeniu o 5% po zwolnieniu naprężenia będzie miał około 66,7 cm. To ponad 3 cm różnicy, która może zmienić komfort noszenia i spowodować konieczność wymiany pasa.
- Stosuj ten sam przymiar i jednoznaczny punkt początku pomiaru.
- Sprawdzaj odcinki po cięciu, już bez działania podajnika.
- Ustal tolerancję z technologiem; przykładowe ±3 mm wymaga potwierdzenia próbą produktu.
- Przy cięciu automatycznym porównuj nastawę maszyny z rzeczywistym wymiarem swobodnym.
3. Dodaj zakładkę i policz strukturę rozmiarów
Jeśli pętla ma mieć 68 cm, a końce zachodzą na siebie na 2 cm, odcinek do krojenia wynosi 70 cm. Zakładkę dodajesz raz, ponieważ skraca ona obwód zamkniętej pętli o swoją długość. Przy połączeniu inną techniką stosuj naddatek wynikający z zatwierdzonego wzoru, zamiast automatycznie przenosić te 2 cm.
Dla przykładowej serii 600 sztuk przyjmijmy cztery rozmiary i jednakową zakładkę. Poniższe długości są danymi przykładowego modelu, a nie normą dla spodni czy bielizny:
- S: 120 sztuk × (64 + 2) cm = 79,2 m.
- M: 240 sztuk × (68 + 2) cm = 168,0 m.
- L: 180 sztuk × (72 + 2) cm = 133,2 m.
- XL: 60 sztuk × (76 + 2) cm = 46,8 m.
Łączne zużycie netto wynosi 427,2 m, czyli średnio 71,2 cm na wyrób. Zwykła średnia czterech długości wyniosłaby 72 cm i dałaby wynik 432 m, zawyżony o 4,8 m. Przy większym udziale skrajnych rozmiarów błąd może być znacznie większy, dlatego zawsze licz sumę iloczynów długości i liczebności.
4. Oddziel straty technologiczne od naddatków konstrukcyjnych
Zakładka jest częścią wyrobu, więc należy do zużycia netto. Straty technologiczne obejmują natomiast odrzucane fragmenty, nieprzydatne końcówki rolek, błędnie odcięte odcinki oraz materiał zużyty na ustawienie procesu. Rozdzielenie tych pozycji chroni przed doliczeniem tego samego zapasu dwukrotnie.
Jeżeli z zapisów porównywalnych serii wynika, że zmienne straty stanowią 3% materiału wydanego do rozkroju, obliczenie ma postać: 427,2 m ÷ 0,97 = 440,41 m. Następnie można dodać osobno 3 m na rozruch i próbki, o ile nie były uwzględnione w tych 3%. Zapotrzebowanie wyniesie wtedy 443,41 m; przy pełnych rolkach po 50 m zakup obejmie 450 m.
Przy braku historii produkcji wykonaj pilotaż, przykładowo 30–50 sztuk, i zważ lub zmierz odpady oddzielnie od dobrych odcinków. Krótka próba nie pokaże jednak strat na wszystkich końcówkach rolek. Dlatego wynik uzupełnij symulacją rozkroju pełnej serii, zamiast traktować próbny procent jako stałą normę.
5. Powiąż kalkulację z parametrami dostawy
Gdy przedmiotem porównania dostawców jest produkcja gum pasmanteryjnych do szycia, producenta gum dzianych należy oceniać również przez powtarzalność parametrów między partiami. Do kalkulacji potrzebne są informacje o nominalnym metrażu rolek, tolerancji długości, dopuszczalnych łączeniach oraz zachowaniu materiału po odprężeniu. Sama cena metra nie pokazuje kosztu uzyskania poprawnego odcinka.
Rolka opisana jako 50 m nie musi zapewniać 50 m materiału użytecznego w danym rozkroju. Uzgodnij sposób oznaczania wad i łączeń oraz sprawdź metraż na próbce dostawy. Zmiana partii wymagająca skrócenia lub wydłużenia odcinka oznacza także konieczność aktualizacji kalkulacji przed uruchomieniem całej serii.
6. Zaplanuj końcówki i rozlicz wykonanie
Najpierw przypisz do rolek dłuższe odcinki, następnie sprawdź, czy krótsze rozmiary wykorzystają pozostałości. Końcówka 68 cm nie wystarczy na odcinek 70 cm, ale może dać pełnowartościowy odcinek 66 cm. Nie łącz resztek dodatkowym szwem, jeżeli konstrukcja produktu tego nie dopuszcza.
Organizacja stanowiska powinna umożliwiać swobodne odwijanie gumy bez przeciągania jej przez strefę pracy ostrza; materiały dotyczące ergonomii i bezpieczeństwa pracy publikuje Centralny Instytut Ochrony Pracy – Państwowy Instytut Badawczy. Po zakończeniu serii zapisz metraż wydany, zwrócone pełnowartościowe resztki, odpady i liczbę zaakceptowanych wyrobów. Dopiero takie rozliczenie daje podstawę do ustalenia normy na kolejne zlecenie.